OUTPUT-004 · SELF-OWNED · CALCULATED
同一套设备,
只换摆法:一个班少搬 90 万公斤·米。
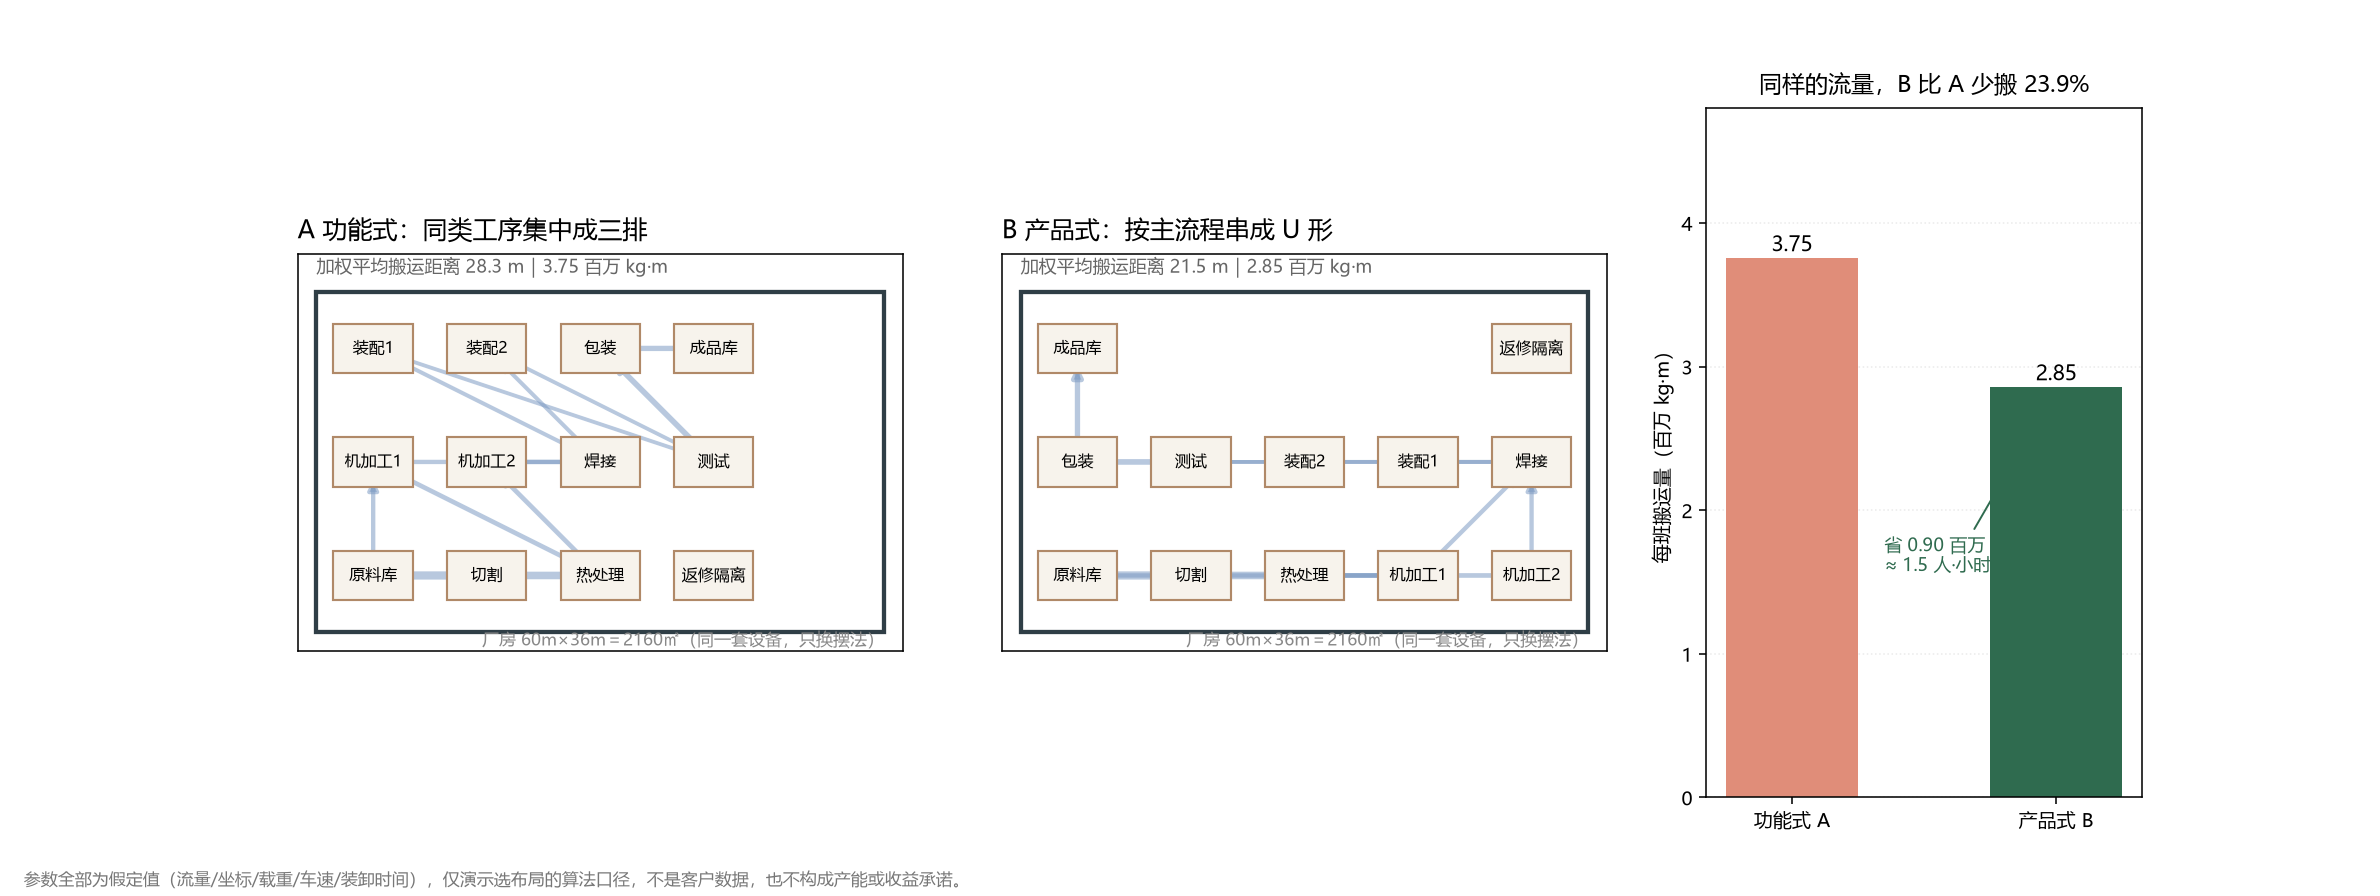
60×36 米的车间,12 个作业单元,17 条流向,一班 132,600 公斤。设备一台没多、一台没少,只改谁挨着谁,搬运量从 375.3 万降到 285.5 万公斤·米。
01 真正的卡点:布局讨论最后都变成“我觉得这样顺”
两个人都站在车间里,一个人说“同类工序该放一起,好管理”,另一个人说“该按流程串起来,少走路”。谁的方案更好,争不出结果——因为双方说的不是同一个数。
这个算例只回答一个问题:在设备、人员、产量都不变的前提下,只改摆法,搬运量能差多少,差在哪几条流向上。它不回答“哪个布局一定对”,也不替你做土建和消防决定。
本页是 LeanEdge 自有算例:流量、坐标、载重、车速、装卸时间全部是假定值,用来演示比较口径。不是任何客户的真实数据,也不构成产能或收益承诺。
02 先把口径定死:三个数决定结论
布局比较只要把这三件事写清楚,就从不讲理的争论变成可复算的题。
| 口径 | 本算例取值 | 真实项目里该怎么取 |
|---|---|---|
| 车间尺寸 | 60m × 36m | 按实际可用净尺寸,扣除不可用边角 |
| 距离 | 单元中心点曼哈顿距离 × 1.30 | 绕行系数按通道图实测,柱网多时要单独算绕柱 |
| 流向与流量 | 17 条,合计 132,600 kg/班 | 来自工艺路线与班产量,不拍脑袋 |
| 搬运方式 | 每趟 500 kg,40 m/min,每趟装卸 1.2 分钟 | 按实际车型、通道限速、装卸方式 |
| 折算工时 | 一班 480 分钟 | 按实际班制与有效作业时间 |
03 两种摆法:同一批单元,两套坐标
A 功能式:同类工序集中成三排——上排原料库、切割、热处理、返修隔离;中排机加工 1、机加工 2、焊接、测试;下排装配 1、装配 2、包装、成品库。这是很多老厂的默认摆法:车床放一起、焊机放一起,整齐好归类,代价是每件产品在三排之间来回跑。
B 产品式:按主流程串成 U 形——原料库、切割、热处理、机加工 1、机加工 2 沿上排走;焊接、装配 1、装配 2、测试、包装折回来;成品库与返修隔离放在下排。
12 个单元、同样 2,160㎡、设备一台没多一台没少。区别只是谁挨着谁。
04 结果:一趟没少,每趟都短了
| 项目 | A 功能式 | B 产品式 | 差 |
|---|---|---|---|
| 每班搬运量 | 375.3 万 kg·m | 285.5 万 kg·m | −89.9 万(−23.94%) |
| 加权平均距离 | 28.3 m | 21.5 m | −6.8 m |
| 趟数 | 266 | 266 | 0(搬运次数不变) |
| 搬运工时 | 11.6 小时 | 10.1 小时 | −90.5 分钟 |
| 折合人力 | 1.45 人 | 1.26 人 | −0.19 人·班 |
趟数完全一样,266 趟对 266 趟。省下来的 89.9 万 kg·m 不是少搬了东西,是每一趟的路都短了一点。这正是布局能改、又常被忽略的那部分:不用买设备,不用加人,改的是距离。
换算成时间约 90.5 分钟/班,约 0.19 个人·班。请把它理解成“省下的是这段路的时间”,而不是“可以裁掉 0.19 个人”——真实人力还要看岗位合并与等待。
05 反常识:B 不是全面更好,有一条流向变差了
只报“省了 23.9%”就该被怀疑。所以把变差的那一段单独拿出来:
原料库 → 机加工1,8,000 kg/班。在功能式 A 里它们同在一列,距离 15.6 米;U 形里 原料库 在最左上、机加工1 在最右上,距离变成 46.8 米。这一条多出 249,600 kg·m,吃掉了全部节省额的 27.8%。
换句话说:B 的 23.9% 不是白来的,是拿“原料进机加工”这段路换来的。如果这家厂的原料不是 8 吨而是 40 吨,结论可能直接翻转。这不是拍脑袋能判断的事,必须把流量代进去算。
布局决策的真实形态:没有全局最优,只有“用哪一段距离,换哪一段距离”。所以方案里必须同时写出变好的和变差的流向,只报总数等于藏了一半结论。
06 全部 17 条流向:差异到底在哪几行
| 流向 | kg/班 | A 距离 | B 距离 | 差 kg·m | 结论 |
|---|---|---|---|---|---|
| 原料库 → 切割 | 20,000 | 15.6 | 15.6 | 0 | 持平 |
| 原料库 → 机加工1 | 8,000 | 15.6 | 46.8 | +249,600 | B 变差 |
| 切割 → 热处理 | 18,000 | 15.6 | 15.6 | 0 | 持平 |
| 热处理 → 机加工1 | 9,000 | 46.8 | 15.6 | −280,800 | B 变好 |
| 热处理 → 机加工2 | 9,000 | 31.2 | 31.2 | 0 | 持平 |
| 机加工1 → 焊接 | 8,000 | 31.2 | 31.2 | 0 | 持平 |
| 机加工2 → 焊接 | 8,000 | 15.6 | 15.6 | 0 | 持平 |
| 焊接 → 装配1 | 7,000 | 46.8 | 15.6 | −218,400 | B 变好 |
| 焊接 → 装配2 | 7,000 | 31.2 | 31.2 | 0 | 持平 |
| 装配1 → 测试 | 6,500 | 62.4 | 31.2 | −202,800 | B 变好 |
| 装配2 → 测试 | 6,500 | 46.8 | 15.6 | −202,800 | B 变好 |
| 测试 → 包装 | 12,000 | 31.2 | 15.6 | −187,200 | B 变好 |
| 包装 → 成品库 | 11,000 | 15.6 | 15.6 | 0 | 持平 |
| 装配1 → 返修隔离 | 500 | 78.0 | 31.2 | −23,400 | B 变好 |
| 装配2 → 返修隔离 | 500 | 62.4 | 46.8 | −7,800 | B 变好 |
| 机加工1 → 返修隔离 | 800 | 62.4 | 46.8 | −12,480 | B 变好 |
| 机加工2 → 返修隔离 | 800 | 46.8 | 31.2 | −12,480 | B 变好 |
17 条里 9 条变好、1 条变差、7 条持平。差异集中在“跨排”的那几条:焊接→装配、装配→测试、测试→包装。这也是判断一个布局改动值不值的方法——不是看总数,而是看被改动的是哪几条高流量流向。
07 怎么用:四步把“顺不顺”变成可审批的数
第一步:先把流向写出来,而不是先画方块
哪两个单元之间送东西、一班多少公斤。写不出流量就说明工艺路线还没定,此时讨论布局都是猜。
第二步:统一距离口径
中心点到中心点、还是门口到门口;绕行系数取多少。两边必须用同一套,否则比较无意义。
第三步:两套坐标都算,不要只算你喜欢的那套
A 是现状的话也要算——很多“优化”之所以被现场否掉,是因为现场发现现状里有些距离本来就是短的。
第四步:把变差的流向摊到桌上再决定
如果变差那条正好是未来要放量的品种,方案就该改。布局不是选美,是交换。
可直接复制的算例输入格式:
车间 60m × 36m,单元 12 个,中心点坐标自定,互不重叠且在边界内。
流向:原料库→切割 20000kg/班;原料库→机加工1 8000kg/班;……(共 17 条)
参数:每趟 500kg、40m/min、装卸各 1.2 分钟、一班 480 分钟、绕行系数 1.30。
要求:给出 A 功能式与 B 产品式两套坐标下的 kg·m、加权平均距离、趟数、工时,
      并单独列出 B 相对 A 变差的流向及其金额占比。
08 怎么复核:这份数是二次算过的
布局算例最常见的错误是坐标抄错一个、或者把两条流向重复计价,而总数照样算得出来、看起来还很合理。所以这份算例做了独立复核:
- 把 12×12 全部 144 对距离都算出来(不只用到的那 17 对),用另一套公式求总量;
- 工时换一条路径算:先求总里程,再除以车速加装卸时间,而不是逐条累加;
- 另设 4 个手算锚点,例如功能式里原料库到机加工 1 应为 12m × 1.30 = 15.6m;
- 检查所有单元都在 60×36 边界内、12 个坐标互不重叠。
共 42 个检查点,全部通过。复核用的是另写的一套实现,不复用主脚本的函数。
09 边界:这个数不能当承诺
- 流量、坐标、载重、车速、装卸时间全部是假定值,不是任何客户的真实数据;
- 它算的是搬运量与搬运工时,不是总成本;消防、承重、柱网、门位、叉车转弯半径、洁净分区这些硬约束,一个算例替代不了;
- 不含 5S、安全管理、在制品占用这些看得见但算不进的收益;
- 算出来的胜出方案,仍然要人去看现场:柱子在哪、门朝哪开、哪面墙不能动,图上看不出来;
- 本页是方法演示,不是客户案例,也不是对任何工厂产能或收益的预测。
换成你的车间,先用一张图把话说清
发平面图给我,免费出一张效果预览。附上尺寸单位、门位、柱位、用途和最想解决的问题,先确认资料范围;这不是免费全案。
发图咨询布局方案 ↗ 想自己反复算?打开工厂布局技能 ↗